

Kuinka vaihtaa polttoaineen ruiskutusputki?
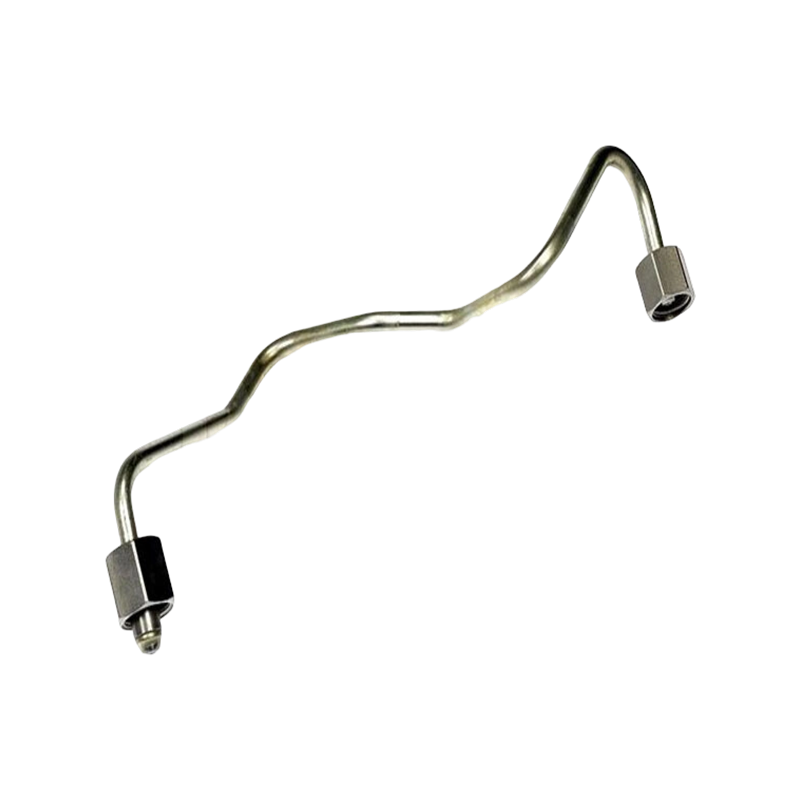
Korvaaminen a polttoaineen ruiskutusputki sisältää viisi ydinvaihetta: vahvista oikea vaihtoletkun määritys, vapauta polttoainejärjestelmän jäännöspaine, irrota vanha putki sekä pumpun/common-rail-päästä että ruiskutuspäästä oikeankokoisella jakoavaimella, asenna uusi putki käsin ennen liitosmutterien kiristämistä määritettyyn arvoon ja tarkista kaikki liitännät vuotojen varalta moottorin uudelleenkäynnistyksen jälkeen. Koska a polttoaineen ruiskutusputki (kutsutaan myös korkeapaineiseksi polttoaineen ruiskutusputkeksi) toimii äärimmäisessä, nopeasti pyörivässä paineessa, mikä vastaa alkuperäisen linjan tarkkaa paineluokitusta, halkaisijaa, pituutta ja taivutusgeometriaa on paljon tärkeämpi kuin useimpien muiden autojen putkien kohdalla. Tässä oppaassa käydään läpi yleisimmät polttoaineen ruiskutuslinjojen tyypit, kuinka ne on rakennettu, missä kutakin tyyppiä käytetään, yksityiskohtaisen vertailun linjakokoonpanojen välillä, täydellisen vaihto- ja huoltomenettelyn sekä vastaukset yleisiin kysymyksiin. Se antaa teknikoille, kaluston käyttäjille ja osien ostajille käytännön yksityiskohtia, joita tarvitaan turvallisen ja oikean vaihdon suorittamiseen.
Polttoaineen ruiskutusputkien yleiset tyypit ja niiden ominaisuudet
Kaikki polttoaineen ruiskutuslinjat eivät näytä tai toimi samalla tavalla. Oikea tyyppi riippuu sen palvelemasta polttoaineen ruiskutusjärjestelmästä, paineesta, joka sen on kestettävä, ja siitä, kuinka paljon reititysjoustavuutta moottoritila sallii. Alla olevissa korteissa esitetään yleisimmin esiintyvät kokoonpanot korvaavan linjan hankinnassa.
Common Rail -korkeapainelinja
Jäykkä teräslinja, joka yhdistää yhteispaineruiskun yksittäiseen ruiskutussuuttimeen, joka on rakennettu kestämään nykyaikaisissa yhteispaineruiskutusjärjestelmissä käytettyjä erittäin korkeita, nopeasti sykkiviä paineita.
Inline Pump Injector Line
Yksittäinen jäykkä teräsputki, joka kulkee suoraan mekaanisesta riviruiskutuspumpusta yhteen suuttimeen, tyypillinen vanhemmille dieselmoottoreille ilman yhteispaineruiskutusta.
Aaltopahvi joustava polttoaineletku
Joustava aallotettu putki, jota käytetään yleisesti alhaisemman paineen syöttö- tai paluupiireissä, joissa sen taipuisuus mahdollistaa moottorin liikkeen ja tärinän.
Mukautettu CNC-taivutettu vaihtolinja
Linja, joka on taivutettu vastaamaan tietyn moottorin kolmiulotteista reititystä, joka syntyy, kun suoraan hyllystä valmistettavaa varaosaa ei ole saatavilla vanhemmalle tai vähemmän yleiselle moottorille.
Matalapaineinen syöttö-/paluulinja
Kuljettaa polttoainetta säiliöstä pumppuun tai ohjaa ylimääräisen polttoaineen takaisin säiliöön toimien paljon pienemmällä paineella kuin ruiskutuspuolen korkeapainelinjat.
Polttoaineen ruiskutuslinjat on suunniteltu kestämään hyvin tietyn paineen vaihteluväli riippuen niiden palvelevasta polttoaineen ruiskutusjärjestelmästä. Vanhemmat mekaaniset rivipumppujärjestelmät toimivat tyypillisesti huomattavasti alhaisemmilla huippupaineilla kuin nykyaikaiset yhteispaineruiskutusjärjestelmät. Erityisesti dieselin yhteispaineruiskutusarkkitehtuuri on nostanut ruiskutuspaineita peräkkäisten moottorisukupolvien aikana sumutuksen parantamiseksi ja päästöjen vähentämiseksi. Koska oikean vaihtolinjan on oltava mitoitettu vähintään järjestelmän huippukäyttöpaineelle, tietyn moottorin tämän painespektrin paikan ymmärtäminen on tärkeä ensimmäinen askel ennen varaosan tilaamista. Alla oleva mittari kuvaa nykyaikaisten yhteispaineruiskutusjärjestelmien likimääräistä sijaintia yleisellä 0–250 MPa:n vertailuasteikolla.
Mittarin neula sijaitsee asteikon yläosassa, mikä kuvastaa laajalti viitattua kohtaa, että nykyaikaiset yhteispaineruiskutusjärjestelmät toimivat yleensä yli 200 MPa:n huippupaineilla. Tämä on merkittävästi korkeampi kuin vanhempiin mekaanisiin inline-ruiskutuspumppujärjestelmiin liittyvä painealue, jotka tyypillisesti kuuluvat saman asteikon ala- ja keskiosaan. Käytännön merkitys kaikille korvaavan polttoaineen ruiskutuslinjan hankkijalle on suoraviivainen: vanhaan, matalapaineiseen järjestelmään suunniteltua linjaa ei tulisi koskaan korvata nykyaikaisella yhteispaineruiskutusmoottorilla, vaikka fyysiset mitat näyttäisivätkin samanlaisilta. Valmistajat käsittelevät tätä painevaatimusta ensisijaisesti materiaalivalinnan ja seuraavassa osiossa kuvatun kylmätyöstöprosessin avulla sen sijaan, että käyttäisivät tavallisessa letkussa paksumpaa seinämää. On syytä huomata, että minkä tahansa moottorimallin tarkka huippupaine tulee aina vahvistaa moottorin valmistajan omien spesifikaatioiden perusteella sen sijaan, että se olisi oletettu tämänkaltaisesta yleisestä vertailuasteikosta. Saman valmistajan eri moottorisukupolvet voivat myös toimia eri painetasoilla päästöjen ja suorituskykyvaatimusten muuttuessa ajan myötä. Tämä on yksi syy, miksi polttoaineen ruiskutusletkun vaihtaminen ei ole yksikokoinen tehtävä, ja miksi tarkan teknisen erittelyn vastaaminen moottoriversioon on tärkeämpää kuin pelkkä karkea fyysinen ulkonäkö. Korjaamoissa, jotka käsittelevät monenlaisia moottorimalleja, vertailutaulukon pitäminen yleisistä painealueista järjestelmätyypin mukaan voi vähentää riskiä asentaa aliarvioitu linja. Koska nimellispaineen alapuolella toimiva linja saattaa epäonnistua ilman ilmeisiä varoitusmerkkejä etukäteen, tätä erittelyn tarkistusta pidetään yleensä turvallisuuden kannalta tärkeänä vaiheena eikä valinnaisena muodollisuutena. Tämän painekontekstin tarkastelu auttaa myös selittämään, miksi polttoaineen ruiskutuslinjat, toisin kuin monet muut autojen putkiliittimet, valmistetaan suhteellisen tiukoilla toleransseilla ja erityisillä paineluokilla yhden yleismallin sijaan.
Oikea polttoaineen ruiskutusputki on mitoitettava sen käyttämän moottorin tietylle paineluokalle, koska alemman paineen linjan korvaaminen nykyaikaisella yhteispaineruiskutusjärjestelmällä voi johtaa vioittumiseen.
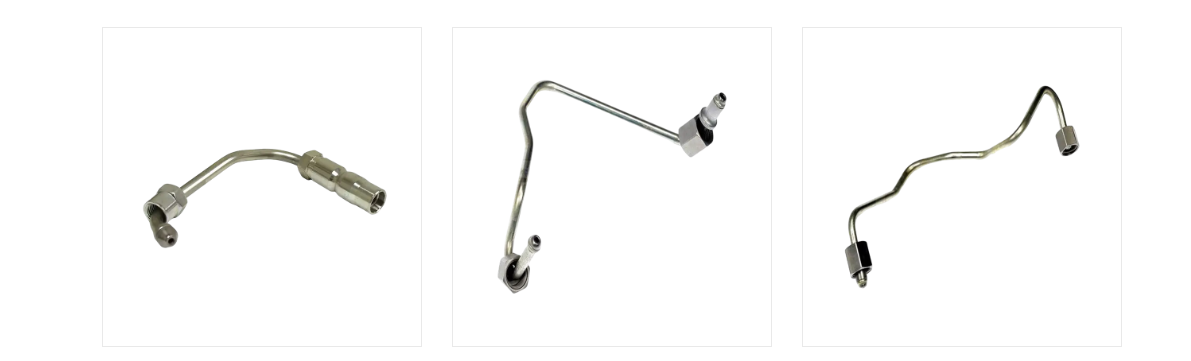
Kuinka polttoaineen ruiskutuslinjat rakennetaan: materiaali, rakenne ja toimintaperiaate
Polttoaineen ruiskutusputki on enemmän kuin pelkkä letkun pituus. Se on tyypillisesti valmistettu erityisesti valitusta lujasta, niukkaseosteisesta teräsputkesta ja sitten lämpökäsitelty sen pohjan myötölujuuden nostamiseksi. Monet korkeapainelinjat käyvät sitten läpi ylimääräisen kylmätyöstöprosessin, joka tunnetaan nimellä automaattinen frettage, jossa putkeen kohdistetaan kontrolloitu sisäinen paine, joka aiheuttaa sisäseinän lievän plastisen muodonmuutoksen. Kun tämä paine vapautetaan, sisäseinä säilyttää kerroksen jäännöspuristusjännitystä, joka on voitettava käyttöpaineella ennen kuin nettovetolujuus muodostuu materiaaliin, mikä parantaa merkittävästi väsymiskestävyyttä ja murtumispainetta. Tarkkuus-CNC-putkien taivutuslaitteistolla muotoillaan sitten valmis viiva täsmälleen tietyn moottorin vaatimaan kolmiulotteiseen geometriaan, koska väärä taivutussäde voi keskittää jännityksen väärään kohtaan linjaa pitkin. Alla olevassa taulukossa on yhteenveto rakenneosista, joita tyypillisesti esiintyy jäykässä korkeapainelinjassa verrattuna joustavaan aallotettuun linjaan.
Jäykkä korkeapaineinen linjarakenne
| Joustava aallotettu linjarakenne
|
Polttoaineen ruiskutuslinjan väsymiskestävyys määräytyy pitkälti sen mukaan, miten teräsputkia käsitellään, eikä pelkästään seinämän paksuuden perusteella. Toistuvat korkeapainepulssit kustakin injektiotapahtumasta aiheuttavat syklistä rasitusta putken sisäseinään, josta väsymishalkeamia todennäköisimmin syntyy ajan myötä. Lämpökäsittely voi parantaa teräksen peruslujuutta, mutta kylmämuokkausprosessia käytetään nimenomaan tämän syklisen jännityksen torjumiseksi. Alla olevassa taulukossa on havainnollistava suhteellinen väsymisikäindeksi, jossa verrataan tavallisia letkuja, lämpökäsiteltyjä letkuja ja autofettage-käsiteltyjä letkuja.
Kuten kaaviosta näkyy, vakioteräsputket ilman lisäkäsittelyä on asetettu perusviivan suhteelliseksi väsymisikäindeksiksi tässä kuvassa. Lämpökäsitellyissä letkuissa on kohtalainen parannus perusviivaan verrattuna, mikä on yhdenmukainen yleisen suunnitteluperiaatteen kanssa, jonka mukaan lämpökäsittely lisää pohjan myötölujuutta ja nostaa siten jännitystasoa, jonka putki voi sietää ennen kuin väsymisvauriot kertyvät. Autofetttage-käsitellyt letkut osoittavat suurimman parannuksen kolmesta kategoriasta tässä havainnollistavassa vertailussa, mikä vastaa sitä, miksi tämä kylmätyöstöprosessi liittyy erityisesti korkeapaineiseen polttoaineen ruiskutuslinjan valmistukseen yleiskäyttöisten teräsputkien sijaan. Tämän parannuksen taustalla oleva mekanismi on se, että sisäseinään jäännöspuristusjännitys, joka jää sisäseinään automaattisen jäykistyksen jälkeen, on ensin voitettava käyttövetojännityksen avulla ennen kuin nettovetolujuus kehittyy, mikä nostaa tehokkaasti käytännön väsymiskynnystä. Tämä on erityisen olennaista ruiskulinjoille, koska niillä on erittäin suuri määrä painejaksoja moottorin käyttöiän aikana, mikä tekee jopa kohtuullisesta väsymiskestävyyden paranemisesta merkityksellistä kumulatiivisesti. Tätä taulukkoa kannattaa käsitellä havainnollistavana suhteellisena vertailuna eikä takuuna tietystä käyttöiästä, koska todellinen väsymiskyky riippuu myös putken halkaisijasta, seinämän paksuudesta, taivutussäteestä ja asennuksen laadusta. Oikein valmistetun ja oikein asennetun automaattisen frettage-käsitellyn linjan odotetaan yleensä ylittävän samankokoisen standardiputken samoissa käyttöolosuhteissa edellä kuvatun taustalla olevan materiaalitieteen perusteella. Tämä on yksi syistä, miksi erikoistunut polttoaineen ruiskutusputkien valmistaja yleensä käsittelee tätä käsittelyvaihetta tuotannon ydinosana eikä valinnaisena päivityksenä. Ostajille ja korjaamoille, jotka hankkivat korvaavia linjoja, sen varmistaminen, että toimittaja soveltaa tällaista käsittelyä korkeapainelinjoihin, voi olla olennainen kysymys linjan perusmittamäärityksestä erillään. Tämän valmistusyksityiskohdan ymmärtäminen auttaa myös selittämään, miksi yleistä teräsputkea, edes sellaista, jolla on vastaavat ulkomitat, ei pidetä sopivana korvikkeena tarkoitukseen rakennetulle polttoaineen ruiskutuslinjalle korkeapainesovelluksissa.
Autofrettage-kylmätyöstö ja tarkka CNC-taivutus antavat tarkoitukseen rakennetulle polttoaineen ruiskutuslinjalle sen väsymiskestävyyden, minkä vuoksi yleinen teräsputki ei ole sopiva korvike.
Polttoaineen ruiskutuslinjojen sovellusskenaariot ja keskeiset valintakriteerit
Polttoaineen ruiskutuslinjoja käytetään monenlaisissa diesel- ja suoraruiskutussovelluksissa. Henkilö- ja kevyiden kuorma-autojen dieselmoottorit, joissa on yhteispaineruiskutusjärjestelmä, perustuvat lyhyisiin, tarkasti taivutettuihin korkeapainejohtoihin, jotka on reititetty tiiviisti pakatun moottoritilan läpi. Raskaiden kuorma-autojen ja maatalousdieselmoottorit käyttävät usein pidempiä linjoja monimutkaisemmalla taivutusgeometrialla saavuttaakseen suuttimet, jotka on sijoitettu suuremman sylinterinkannen poikki. Laivojen dieselmoottoreissa ja teollisuusgeneraattoreissa käytetään usein halkaisijaltaan suurempia linjoja, jotka on mitoitettu jatkuviin käyttösykleihin ajoittaisen autokäytön sijaan. Bensiinin suoraruiskutusjärjestelmissä käytetään myös erityisiä korkeapainelinjoja, vaikkakin tyypillisesti alhaisemmilla huippupaineilla kuin dieselin yhteispaineruiskutusjärjestelmät.
Valitessaan tai hankkiessaan korvaavan polttoaineen ruiskutuslinjan ostajat työskentelevät yleensä johdonmukaisten kriteerien läpi ennen tilauksen tekemistä valmistajalta tai toimittajalta:
- Vastaako tai ylittääkö linjan paine moottorijärjestelmän huippukäyttöpaineen?
- Vastaavatko ulkohalkaisija ja seinämän paksuus alkuperäisen laitteen eritelmiä?
- Toistaako taivutusgeometria ja kokonaispituus oikein alkuperäisen reitityksen?
- Vastaavatko päätyliittimet ja tiivistekartion kulma kytkettäviä pumpun ja injektoriportteja?
- Onko putkien materiaali ja käsittely (lämpökäsittely, automaattinen frettage) korkeapainekäytön mukaisia?
- Voiko valmistaja tai tukkumyyjä tukea toistuvia tilauksia tasaisella mittatarkkuudella kaluston tai usean yksikön tarpeisiin?
Polttoaineen ruiskutusletkuissa ei ole jatkuvaa, tasaista painetta moottorin käytön aikana; sen sijaan paine vaihtelee nopeasti, kun jokainen injektiotapahtuma avaa ja sulkee injektorin. Tämä pulsaatiokuvio toistuu monta kertaa sekunnissa tyypillisillä moottorin kierrosnopeuksilla, mikä aiheuttaa toistuvia jännitysjaksoja linjalle ja sen päätyliittimille. Jos valitaan linja, joka on mitoitettu vain keskimääräiselle käyttöpaineelle kunkin pulssin aikana saavutetun huippupaineen sijaan, jäisi merkittävästi pienempi turvamarginaali. Insinöörit, jotka tarkastelevat ruiskutusjärjestelmän suunnittelua, tarkastelevat tyypillisesti paineen pulsaatiomuotoa, eivät vain yhtä huippunumeroa, ymmärtääkseen todelliset toimintaolosuhteet linjan varrella. Alla olevassa aluekaaviossa on havainnollistava paineen pulsaatiokuvio yhden injektiosyklin aikana.
Varjostettu aluekaavio näyttää paineen nousevan jyrkästi itse ruiskutustapahtuman aikana, mikä kuvastaa lyhyttä ajanjaksoa, jolloin polttoainetta pakotetaan ruiskutussuuttimen läpi järjestelmän huippupaineella. Tämän ruiskutusikkunan ulkopuolella paine linjassa asettuu kohti suhteellisen vakaampaa perusviivaa, joka liittyy yhteispaineruiskun tai pumpun pitopaineeseen. Tämä kuvio toistuu jatkuvasti moottorin käydessä, mikä tarkoittaa, että ruiskutuslinja kokee erittäin suuren määrän näitä painejaksoja normaalien käyttötuntien aikana. Tämän pulsaatiokuvion käytännön merkitys on, että linjan nimellispainemäärityksessä on otettava huomioon kunkin pulssin huippu, ei vain syklin keskimääräinen paine. Tämä on myös osa sitä, miksi edellisessä osassa käsitelty väsymiskestävyys on niin tärkeä suunnittelunäkökohta erityisesti polttoaineen ruiskutuslinjoille, koska linjaan kohdistuu olennaisesti jatkuva syklinen kuormituskuvio yhden staattisen paineen sijaan. Moottorin kierrosluvun ja kuormituksen vaihtelut muuttavat myös tämän sykkimiskuvion taajuutta ja jossain määrin muotoa, koska ruiskutuksen ajoitus ja kesto mukautuvat polttoainetarpeiden mukaan. Oikein mitoitettu ja käsitelty linja sen paineluokkaan nähden on suunniteltu sietämään tätä pulsaatiokuviota moottorin odotetun huoltovälin aikana. Jos linja on alimääritelty tai siihen on kehittynyt väsymisvaurio iän tai valmistusvirheen vuoksi, tämä toistuva pulsaatio on usein se mekanismi, joka johtaa lopulta halkeamiseen tai vikaan jännityskeskittymispisteessä, kuten mutkassa tai liitosliitoksessa. Tämä pulssiohjattu jännityskuvio liittyy myös aikaisempaan paineluokitusta koskevaan kohtaan: viiva, joka vaikuttaa riittävältä pelkästään keskimääräisen paineen perusteella, voi silti olla alimitoitettu suhteessa todelliseen huippupulssin paineeseen, jota se kokee käytössä. Tämän eron tunnistaminen on hyödyllistä, kun verrataan eri ruiskulinjavaihtoehtojen spesifikaatiolehtiä valinta- tai vaihtopäätöksen aikana.
Oikean polttoaineen ruiskutuslinjan valinta riippuu paineen, mittojen ja taivutusgeometrian sovittamisesta täsmälleen moottorijärjestelmään, ei vain yleiseen käyttöluokkaan.
Polttoaineen ruiskutusputkien tyypit: Yksityiskohtainen vertailu
Alla olevassa taulukossa verrataan kolmea kokoonpanoa, jotka ovat merkittävintä vaihtopäätöksen kannalta: jäykkä korkeapaineteräslinja, joustava aallotettu linja ja mukautettu CNC-taivutettu vaihtolinja, joka valmistetaan, kun hyllystä valmistettua osaa ei ole saatavilla.
| Mitat | Jäykkä korkeapaineinen linja | Joustava aallotettu linja | Mukautettu CNC-taivutettu linja |
|---|---|---|---|
| Ensisijainen käyttö | Pumppu/kisko-injektori korkeapaineinen toimitus | Matalapaineiset syöttö-/paluupiirit | Suora korvaaminen lopetetuille OEM-linjoille |
| Tyypillinen painealue | Usein 100-250 MPa | Suhteellisen alhainen paine | Vastaa alkuperäistä järjestelmäluokitusta |
| Materiaali | Vähäseosteinen teräs, lämpökäsitelty, itsefrettage-käsitelty | Aallotettu metalli tai vahvistettu joustava letku | Sama teräsprosessi kuin jäykällä linjalla, räätälöitynä taivutettuna |
| Joustavuus | Jäykkä, kiinteä geometria | Joustaa vaimentaa tärinää ja liikettä | Jäykkä, valmistettu tietyn geometrian mukaan |
| Asennustarkkuutta tarvitaan | Vaaditaan korkea, tarkka taivutus- ja pituussovitus | Kohtalainen | Korkea, täytyy toistaa alkuperäinen reititys |
| Tyypillinen epäonnistumispiste | Taivuta tai sovita liitos väsyneenä | Poimutettu seinä tai puristusliitin | Taivuta tai sovita liitos väsyneenä |
Kaikki polttoaineen ruiskutuslinjan kohdat eivät koe yhtä suurta rasitusta moottorin käytön aikana. Suorat putkiosat jakavat yleensä paineen aiheuttaman jännityksen suhteellisen tasaisesti pituudeltaan. Taivutusosuudet sitä vastoin keskittävät lisäjännityksen käyrän ulkosäteeseen, koska putken seinämä on ohuempi ja geometrisesti monimutkaisempi mutkalla kuin suorassa juoksussa. Kiinnitysliitoksilla on oma jännityskeskittymisensä tiivistyskartion geometrian ja liitosmutterin kiristysvoiman ansiosta. Alla olevassa lämpökartassa on havainnollistava suhteellinen jännitysindeksi näillä kolmella putkivyöhykkeellä kolmessa moottorin kuormitustilanteessa.
| Putken vyöhyke | Tyhjäkäynti | Osittainen kuormitus | Täysi lataus |
|---|---|---|---|
| Suora jakso | 2 | 4 | 6 |
| Taivutusosa | 3 | 6 | 9 |
| Asennusliitäntä | 3 | 5 | 8 |
Lämpökartassa näkyy suhteellinen jännitys, joka kasvaa tyhjäkäynnistä kohti täyttä kuormaa kaikilla kolmella putkivyöhykkeellä, mikä johtuu suoraan korkeammista ruiskutuspaineista ja useammin tapahtuvista ruiskutustapahtumista, jotka liittyvät suurempaan moottorin kuormaan. Kussakin kuormitustilanteessa taivutusosuudella on jatkuvasti korkeampi suhteellinen jännitysindeksi kuin suoralla osalla, mikä osoittaa, miksi taivutusgeometriaa ja taivutussädettä käsitellään tärkeinä suunnittelun yksityiskohtina satunnaisten reititysvalintojen sijaan. Kiinnitysliitokset osoittavat myös kohonnutta suhteellista jännitystä suoriin osiin verrattuna, vaikkakin yleensä hieman pienempi kuin taivutusosuus tässä havainnollistavassa vertailussa, mikä heijastaa keskittyneen mutta paikallisen jännityksen luonnetta kierteitetyssä liitoskohdassa. Täydellä kuormituksella kaikki kolme vyöhykettä osoittavat korkeimpia arvojaan tässä havainnollistavassa kuviossa, mikä on yhdenmukainen aiemman keskustelun kanssa paineen pulsaatiohuipusta kunkin ruiskutustapahtuman aikana korkeamman polttoaineentarpeen aikana. Tämä kuvio auttaa selittämään, miksi polttoaineen ruiskutuslinjojen väsymiseen liittyviä vikoja raportoidaan useammin mutkakohdissa ja liitosliitännöissä kuin putken häiriöttömässä suorassa osassa. Valmistajille tämä on osa perustetta käyttää tarkkoja CNC-taivutuslaitteita, jotka voivat tuottaa tasaisen, asteittaisen taivutussäteen jyrkän tai epätasaisen taivutuksen sijaan, joka lisää jännitystä kyseisessä kohdassa. Vaihtoa suorittaville korjaamoille tämä kuvio on myös käytännöllinen muistutus taivutusalueiden ja liitosliitäntöjen tarkastamisesta tarkasti pintavaurioiden, korroosion tai aikaisemman liiallisen kiristyksen varalta, ennen kuin siiman oletetaan olevan edelleen käyttökelpoinen. Se vahvistaa entisestään sitä, miksi korvaavan linjan pitäisi toistaa alkuperäinen taivutusgeometria sen sijaan, että käytettäisiin terävämpää tai tiukempaa taivutusta kiertotavana asennuksen aikana, koska taivutussäteen muuttaminen voi muuttaa tässä esitettyä jännityksen keskittymiskuviota. Käsittelemällä tätä lämpökarttaa havainnollistavana suunnittelumallina, ei minkä tahansa moottorin mitattuna tuloksena, korjaamot ja laitekäyttäjät voivat silti käyttää yleistä vyöhykekohtaista suhdetta priorisoidakseen tarkastuspisteitä rutiinihuollon aikana.
Taivutusosat ja liitosliitokset rasittavat jatkuvasti enemmän kuin suorat osat, minkä vuoksi vaihtolinjojen tulisi toistaa alkuperäinen taivutusgeometria kentällä muokatun pikakuvakkeen sijaan.
Vaihto- ja huolto-opas: Kuinka vaihtaa polttoaineen ruiskutusletku turvallisesti
Seuraavassa jaksossa esitetään yleinen prosessi polttoaineen ruiskutusputken vaihtamiseksi. Tarkat vaiheet, vääntömomenttiarvot ja paineenpoistotoimenpiteet tulee aina tarkistaa moottorin tai laitteen valmistajan huoltodokumentaatiosta ennen työn aloittamista.
- Tarkista oikeat vaihtolinjan tiedot, mukaan lukien paineluokitus, halkaisija, pituus ja taivutusgeometria, OEM-viite- tai huoltokäsikirjasta.
- Vapauta polttoainejärjestelmän jäännöspaine moottorin valmistajan ohjeiden mukaisesti, ennen kuin irrotat korkeapaineletkun.
- Irrota akku tai eristä sähköjärjestelmä yleisenä varotoimenpiteenä ennen kuin työskentelet polttoainejärjestelmän lähellä.
- Löysää ja irrota liitosmutterit sekä pumpun/kiskon päästä että ruiskutuspäästä käyttämällä oikean kokoista laippamutteria tai mutteria, jotta liitokset eivät pyöristy.
- Vedä vanha siima varovasti ulos pakottamatta sitä vierekkäisiä osia vasten. Huomioi sen alkuperäinen reititys ja taivutussuunta.
- Tarkasta tiivistekartiopinnat sekä ruiskun että pumpun/kiskoporttien kohdalla vaurioiden varalta ennen uuden linjan asentamista.
- Aseta uusi linja ensin käsin ja kohdista tiivistekartiot suoraan ennen liitosmutterien pujottamista ristikierteityksen välttämiseksi.
- Kiristä jokainen liitosmutteri moottorin tai linjan valmistajan ilmoittamaan arvoon välttäen sekä ali- että ylikiristystä.
- Liitä akku uudelleen ja noudata valmistajan ilmoittamaa käynnistysmenettelyä polttoainejärjestelmän uudelleenpaineistamiseksi.
- Käynnistä moottori joutokäynnillä ja tarkista silmämääräisesti jokainen uusi liitäntä polttoaineen vuotamisen varalta, ennen kuin palautat ajoneuvon tai laitteen normaaliin toimintaan.
- Tarkista jokaisen liittimen vääntömomentti uudelleen lyhyen käyttöjakson jälkeen, koska ensimmäinen lämpökierto voi joskus vaatia jälkitarkistuksen.
Alkuperäistä laitteiston geometriaa vastaavan vaihtolinjan hankinta on usein tämän prosessin vaikein osa, erityisesti vanhemmissa tai vähemmän yleisissä moottorimalleissa, joissa ei ole saatavana hyllystä valmistettua linjaa. NINGBO JIATIAN AUTOMOBILE PIPE CO., LTD., joka perustettiin aiemman vuonna 1995 perustetun Ningbo Xingxin Metal Products Factoryn pohjalta, on polttoaineen ruiskutuslinjojen valmistaja ja autojen putkien asennustehdas, joka sijaitsee Wanhoussa, Zhanqin kaupungissa, Yinzhoun alueella, Ningbossa ja joka toimii noin 06 neliömetrin, 02 neliömetrin laitoksessa. tehtaan lattiatilaa. Yrityksen tuotantokokoonpanoon kuuluu kymmenen täysautomaattista CNC-putken taivutuskonetta, suuren mittakaavan juotosuunien kokoonpanolinjat, hydrauliset sisämuovauslaitteet, 800 tonnin hydraulinen vesipaisuntakone, automaattiset laserhitsaajat, hitsausrobotit ja suuret koneistuskeskukset, joita tukee oma tutkimus- ja testauslaboratorio. Tällainen CNC-taivutus- ja muotoilukyky mahdollistaa polttoaineen ruiskutusputkien toimittajan toistaa tietyn moottorin kolmiulotteisen reitityksen tarkasti, mikä on suoraan tärkeää, kun vaihtolinjan on vastattava alkuperäistä taivutusgeometriaa sen sijaan, että sitä mukautettaisiin yleisestä suorasta pituudesta. Laivastonhaltijoille, työpajoille ja laitevalmistajille, jotka hankkivat korvaavia linjoja määrällisesti, yhteistyö vakiintuneen autojen putkien valmistajan tai tukkukauppiaan kanssa voi auttaa varmistamaan tasaisen mittatarkkuuden toistuvien tilausten yhteydessä.
Turvallinen polttoaineen ruiskutusletkun vaihtaminen riippuu siitä, että järjestelmän paine on ensin vapautettu, täsmälleen alkuperäisen spesifikaation mukainen ja jokaisen liitoksen kiristäminen valmistajan ilmoittamaan arvoon.
Usein kysyttyjä kysymyksiä polttoaineen ruiskutusletkun vaihdosta
Mikä on oikea menettely polttoaineen ruiskutusletkun vaihtamiseksi?Korvaaminen a fuel injector line generally involves confirming the correct replacement specification, relieving system pressure, removing the old line at both end fittings, inspecting the sealing surfaces, installing the new line by hand before torquing the union nuts to specification, and checking for leaks after restarting the engine. The exact sequence and torque values should always be confirmed against the specific engine or equipment manufacturer's procedure before starting work. |
Pitääkö minun vapauttaa polttoainejärjestelmän painetta ennen ruiskutusletkun poistamista?Kyllä, jäännöspaine voi jäädä korkeapaineiseen polttoainejärjestelmään myös moottorin sammuttamisen jälkeen, joten valmistajan määrittämien paineenpoistomenettelyjen noudattaminen ennen ruiskutusletkun irrottamista on vakiovarotoimenpide. Tämän vaiheen väliin jättäminen voi aiheuttaa turvallisuusriskin, kun otetaan huomioon yhteispaineruiskutusjärjestelmiin ja vastaaviin korkeapaineisiin polttoainejärjestelmiin liittyvät paineet. |
Voiko polttoaineen ruiskutusletkua taivuttaa tai muotoilla uudelleen asennuksen aikana?Polttoaineen ruiskutusputket on suunniteltu ja CNC-taivutettu tietyn geometrian mukaan, ja linjan uudelleenmuotoilu tai pakottaminen asennuksen aikana voi aiheuttaa jännityskeskittymiä tai pintavaurioita, joita ei otettu huomioon alkuperäisessä suunnittelussa. Jos korvaava linja ei vastaa vaadittua reititystä, oikein taivutetun vaihdon hankkiminen olemassa olevan linjan kenttämuokkauksen sijaan on yleensä luotettavampi tapa. |
Mitä vääntömomenttia tulee käyttää, kun asennetaan uusi polttoaineen ruiskutusputki?Ruiskutuslinjan liitosmutterien vääntömomentit vaihtelevat liitoskoon, kierretyypin ja moottorin valmistajan spesifikaatioiden mukaan, joten soveltuvaa huoltokäsikirjaa tai valmistajan vääntömomenttitaulukkoa tulee käyttää tarkan luvun saamiseksi yleisen arvion sijaan. Sekä ali- että ylikiristys voi aiheuttaa luotettavuusongelmia, minkä vuoksi määritellyn vääntömomentin arvon sovittamista pidetään tärkeänä vaiheena vaihtoprosessissa. |
Mistä tiedän, pitääkö polttoaineen ruiskutusputki vaihtaa korjauksen sijaan?Näkyvä halkeilu, korroosio, muodonmuutos tai polttoaineen tihkuminen mutkan tai liitosliitoksen ympärillä ovat yleisiä osoittimia siitä, että linja on vaihdettava korjauksen sijaan, koska nämä linjat toimivat jatkuvassa korkeapainekierrossa, jota korjausmenetelmiä ei yleensä ole suunniteltu kestämään luotettavasti. Kaikki viivat, joissa näkyy vaurioita lähellä jännityskeskittymispistettä, kuten mutka tai liitos, käsitellään tyypillisesti korvaavana ehdokkaana korjausehdokkaana. |
Mitä korjaamon tai tukkukauppiaan tulee ottaa huomioon hankkiessaan vaihtopolttoaineen ruiskutusputkia valmistajalta?Ostajat tyypillisesti tarkastelevat valmistajan kykyä sovittaa tarkasti alkuperäinen taivutusgeometria ja -paineluokitus sekä tuotantokapasiteetti ja johdonmukaisuus toistuvien tilausten välillä kaluston tai usean yksikön tarpeisiin. Toimittajan valmistuslaitteiden ja laatuprosessien, kuten CNC-taivutustarkkuuden ja materiaalin jäljitettävyyden, tarkistaminen voi olla hyödyllinen osa polttoaineen ruiskutusputkien valmistajan tai tukkukauppiaan jatkuvaa hankintaa arvioitaessa. |
Korvaaminen a fuel injector line safely comes down to matching the exact original specification and following the correct pressure-relief and torque procedure, rather than treating it as a generic tubing swap.
 Ota yhteyttä
+86-138 0586 3066
+86-574 8840 6311
 Tuotteet
- Polttoaineen ruiskutusputki
- Pakokaasun kierrätys (EGR) linja
- Moottoriöljyn jäähdyttimen letkukokoonpano
- LVI-lämmittimen letkukokoonpano
- Vaihteiston öljynjäähdytin linja
- Polttoainelinja
- Jäähdytysnesteen termostaatin kotelo
- Moottoriöljyn mittatikun putki
- Turboahdin linja
- Turboahdin ylös putki
- Pakosarja
 Lähetä Sähköposti
 mobiili
Tekijänoikeus ©NINGBO JIATIAN AUTOMOBILE PIPE CO.,LTD. Kaikki oikeudet pidätetään.
 Kiinan ensiluokkainen autojen putkitehdas
Räätälöityjen autojen putkiliitosten toimitus
yksityisyyttä